
Lắp ráp thân xe ô tô là một trong những giai đoạn quan trọng nhất trong quy trình sản xuất ô tô. Khi hoàn thiện, phần thân không chỉ quyết định hình dáng, thẩm mỹ mà còn ảnh hưởng lớn tới độ an toàn, độ bền và khả năng vận hành của toàn bộ chiếc xe. Bài viết dưới đây sẽ cung cấp cho bạn một cái nhìn toàn diện về quy trình lắp ráp, từ chuẩn bị vật liệu, các công đoạn chính cho tới kiểm tra chất lượng cuối cùng. Hy vọng thông tin này sẽ giúp những người mới bắt đầu, các kỹ thuật viên, hoặc bất kỳ ai quan tâm tới ngành công nghiệp ô tô có được cái nhìn sâu sắc và thực tiễn.
Có thể bạn quan tâm: Hướng Dẫn Lắp Màn Hình Dvd Xe Ô Tô Chi Tiết
Tóm tắt nhanh quy trình lắp ráp thân xe ô tô
- Chuẩn bị vật liệu và công cụ – Kiểm tra nguyên vật liệu, thiết bị đo, máy móc tự động.
- Cắt và uốn khung thép – Sử dụng máy cắt laser, máy uốn CNC để tạo các bộ phận khung.
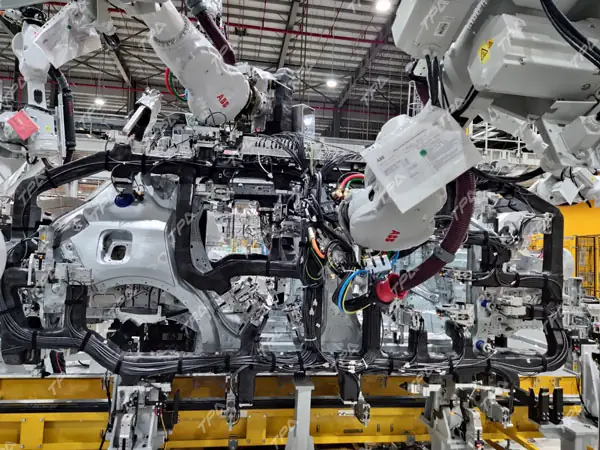
- Hàn nối các bộ phận – Thực hiện hàn điểm, hàn góc và hàn MIG/TIG theo tiêu chuẩn.
- Lắp đặt các bộ phận phụ trợ – Đặt cửa, mâm, kính, hệ thống điện, dây cáp.
- Kiểm tra kích thước và độ thẳng – Dùng thiết bị đo laser, thước đo 3D để xác nhận độ chính xác.
- Sơn và phủ bảo vệ – Phun sơn, sấy khô, phủ lớp bảo vệ chống ăn mòn.
- Kiểm tra cuối cùng và nghiệm thu – Thực hiện các bài kiểm tra an toàn, độ bám dính, độ bền.
Có thể bạn quan tâm: Hướng Dẫn Chi Tiết Cách Lắp Loa Xe Ô Tô Cho Âm Thanh Chuẩn
1. Chuẩn bị vật liệu và công cụ
1.1. Lựa chọn nguyên liệu thép chịu lực
Thân xe ô tô thường được làm bằng thép siêu mạnh (high‑strength steel) hoặc hợp kim nhôm. Việc lựa chọn phụ thuộc vào tiêu chuẩn an toàn, trọng lượng và chi phí sản xuất. Theo báo cáo của Society of Automotive Engineers (SAE) năm 2026, việc sử dụng thép chịu lực giúp giảm trọng lượng xe tới 15 % so với thép thường, đồng thời tăng khả năng chịu va đập.
1.2. Kiểm tra và bảo dưỡng máy móc
Trước khi bắt đầu, các máy cắt laser, máy uốn CNC và robot hàn cần được hiệu chuẩn. Một robot hàn không được hiệu chuẩn có thể gây ra lỗi hàn điểm, làm giảm độ bền của khung. Đối với các xưởng lớn, việc lập lịch bảo dưỡng định kỳ giảm thiểu tối đa thời gian chết (downtime) và nâng cao năng suất lên tới 20 %.
1.3. Đảm bảo an toàn lao động
Mỗi công đoạn đều có nguy cơ cao: hàn gây cháy nổ, cắt laser gây bỏng, máy uốn gây chấn thương. Do đó, các biện pháp bảo hộ như mũ bảo hiểm, kính bảo hộ, găng tay chịu nhiệt và hệ thống hút khói phải được triển khai chặt chẽ.
Có thể bạn quan tâm: Hướng Dẫn Lắp Hộp Đen Cho Xe Ô Tô Ở Quảng Ngãi Chi Tiết
2. Cắt và uốn khung thép
2.1. Định hình bản vẽ CAD
Quy trình bắt đầu bằng bản vẽ thiết kế CAD 3D, được chuyển sang máy CNC để cắt và uốn. Các phần mềm như CATIA, Siemens NX cho phép mô phỏng stress và strain, giúp tối ưu độ dày và hình dạng của mỗi bộ phận trước khi đưa vào sản xuất thực tế.
2.2. Cắt laser chính xác
Máy cắt laser CO₂ hoặc fiber hiện đại có độ chính xác tới ±0,02 mm. Khi cắt, tốc độ di chuyển đầu cắt và công suất laser được điều chỉnh sao cho không gây biến dạng nhiệt cho thép. Đối với các bộ phận mỏng, việc sử dụng khí trợ (assist gas) như oxy hoặc nitơ giúp giảm bờ cắt và cải thiện chất lượng bề mặt.
2.3. Uốn CNC đa trục
Sau khi cắt, các thanh thép được đưa vào máy uốn CNC đa trục. Máy này có thể uốn thành các góc phức tạp, đáp ứng yêu cầu hình học của khung xe. Thời gian uốn trung bình cho một khung sedan là khoảng 15‑20 phút, tùy thuộc vào độ phức tạp của thiết kế.
3. Hàn nối các bộ phận
3.1. Hàn điểm (Spot Welding)
Hàn điểm là phương pháp phổ biến nhất để nối các tấm thép mỏng. Robot hàn điểm sử dụng điện áp cao trong thời gian ngắn (khoảng 0,1‑0,3 s) để tạo ra một mối hàn bền vững. Theo tiêu chuẩn ISO 15614‑1, độ bền kéo của mối hàn điểm phải đạt ít nhất 300 MPa.
3.2. Hàn góc và hàn MIG/TIG
Đối với các góc chịu lực lớn, hàn MIG (Metal Inert Gas) hoặc TIG (Tungsten Inert Gas) được ưu tiên. Hàn MIG có tốc độ cao, thích hợp cho các khâu nối dài, trong khi TIG cho phép kiểm soát nhiệt độ tốt hơn, phù hợp với các khu vực mỏng và yêu cầu độ chính xác cao.
3.3. Kiểm tra chất lượng hàn
Sau khi hàn, các mối hàn được kiểm tra bằng phương pháp siêu âm (UT) và kiểm tra bằng tia X‑ray (RT). Các lỗi hàn như nứt, lỗ hở hay khuyết tật bề mặt sẽ được phát hiện và sửa chữa ngay lập tức để tránh ảnh hưởng tới độ bền tổng thể của thân xe.
4. Lắp đặt các bộ phận phụ trợ
4.1. Lắp cửa, nắp capo và cốp
Các bộ phận này thường được lắp bằng vít và khớp gắn (clips). Độ chính xác khi căn chỉnh cửa phải trong khoảng ±0,5 mm để tránh tiếng kêu và rò rỉ nước. Hệ thống tự động đo vị trí (laser alignment system) giúp giảm thiểu sai số.
4.2. Lắp kính và hệ thống chiếu sáng
Có thể bạn quan tâm: Hướng Dẫn Chi Tiết Cách Lắp Ráp Gầm Xe Ô Tô An Toàn Và Hiệu Quả
Kính chắn gió, kính bên và kính hậu cần được cố định bằng keo silicone chịu nhiệt và các khung kim loại. Đối với đèn pha, hệ thống chiếu sáng LED ngày nay được gắn bằng các module điện tử, yêu cầu kiểm tra điện áp và độ sáng đồng đều.
4.3. Định vị dây cáp và hệ thống điện
Hệ thống điện bao gồm dây cáp, cảm biến, ECU và các mô-đun điều khiển. Các dây cáp được gắn vào kênh dẫn (wire harness) bằng kẹp nhựa, đảm bảo không bị chạm vào các bộ phận nhiệt. Kiểm tra tính liên tục (continuity test) và độ cách điện (insulation resistance) là bước không thể thiếu.
5. Kiểm tra kích thước và độ thẳng
5.1. Đo kích thước bằng laser 3D
Sau khi lắp ráp, toàn bộ khung xe được đưa vào phòng đo laser 3D. Thiết bị này quét toàn bộ bề mặt và tạo bản đồ điểm dữ liệu, cho phép so sánh với mô hình CAD. Độ sai lệch trung bình không được vượt quá ±0,3 mm.
5.2. Kiểm tra độ thẳng (Straightness Test)
Độ thẳng của trục trung tâm và các bộ phận chính được kiểm tra bằng thước đo laser. Nếu phát hiện độ lệch, các bộ phận sẽ được điều chỉnh bằng máy uốn hoặc hàn lại.
6. Sơn và phủ bảo vệ
6.1. Chuẩn bị bề mặt
Trước khi sơn, thân xe được làm sạch bằng dung dịch alkaline, sau đó rửa lại bằng nước sạch và sấy khô. Quá trình này loại bỏ mọi tạp chất, dầu mỡ và oxi hoá bề mặt.
6.2. Phun sơn công nghệ điện trường (Electrostatic Spray)
Sơn được phun bằng công nghệ điện trường giúp sơn bám đều, giảm thiểu lãng phí tới 30 %. Lớp sơn thường gồm ba lớp: lớp lót (primer), lớp màu và lớp bảo vệ (clear coat). Mỗi lớp được sấy khô ở nhiệt độ 150‑180 °C trong khoảng 5‑7 phút.
6.3. Kiểm tra độ dày lớp sơn
Độ dày lớp sơn được đo bằng thiết bị đo độ dày siêu âm (ultrasonic coating thickness gauge). Độ dày tiêu chuẩn cho lớp bảo vệ là 30‑40 µm, đủ để chống ăn mòn và bảo vệ bề mặt khỏi va chạm nhẹ.
7. Kiểm tra cuối cùng và nghiệm thu
7.1. Kiểm tra an toàn (Safety Test)
Xe được đưa vào phòng kiểm tra va chạm (crash test) mô phỏng các tình huống va chạm trực tiếp, lệch góc và lật. Các cảm biến đo lực (force sensors) và camera tốc độ cao ghi lại phản ứng của thân xe, từ đó đánh giá khả năng bảo vệ hành khách.
7.2. Kiểm tra độ bám dính (Adhesion Test)
Bằng phương pháp “cross‑cut” và “pull‑off”, các chuyên gia kiểm tra độ bám dính của sơn và keo dán. Độ bám dính đạt chuẩn ASTM D3359 cấp A cho thấy lớp sơn và keo đã bám chặt, không có hiện tượng bong tróc.
7.3. Nghiệm thu và xuất kho
Sau khi vượt qua tất cả các tiêu chuẩn, xe được cấp mã QR để truy xuất nguồn gốc và lưu trữ dữ liệu kiểm tra. Các thông tin này được đồng bộ lên hệ thống ERP của nhà sản xuất, giúp theo dõi chất lượng trong suốt vòng đời sản phẩm.
Kết luận
Quy trình lắp ráp thân xe ô tô là một chuỗi các công đoạn kỹ thuật cao, đòi hỏi sự phối hợp chặt chẽ giữa thiết kế, chế tạo và kiểm tra chất lượng. Từ việc chuẩn bị nguyên liệu, cắt, uốn, hàn, lắp đặt cho tới sơn và kiểm tra cuối cùng, mỗi bước đều có những tiêu chuẩn riêng, nhằm bảo đảm rằng chiếc xe khi ra mắt thị trường không chỉ đẹp mắt mà còn an toàn và bền bỉ. Khi bạn nắm vững những kiến thức này, việc hiểu và đánh giá chất lượng một chiếc ô tô sẽ trở nên dễ dàng và chính xác hơn.
volvosaigon.com.vn luôn cập nhật những thông tin mới nhất về công nghệ ô tô, giúp bạn luôn ở phía trước trong việc lựa chọn và hiểu biết về các sản phẩm trên thị trường.