
Có thể bạn quan tâm: Hướng Dẫn Chọn Mua Phụ Tùng Xe Ô Tô Dongfeng Chất Lượng
Giới thiệu
Quy trình sản xuất lốp xe ô tô là một chuỗi các công đoạn phức tạp, đòi hỏi sự kết hợp chặt chẽ giữa công nghệ hiện đại và tiêu chuẩn an toàn khắt khe. Từ việc lựa chọn nguyên liệu, pha trộn cao su, đến việc ép khuôn và kiểm tra chất lượng, mỗi bước đều có vai trò quyết định độ bền, khả năng bám đường và tuổi thọ của lốp. Bài viết dưới đây sẽ cung cấp một cái nhìn toàn diện, chi tiết về toàn bộ quy trình, giúp người đọc nắm bắt được những yếu tố then chốt trong sản xuất lốp xe ô tô.
Có thể bạn quan tâm: Hướng Dẫn Chi Tiết Về Phần Mềm Thiết Kế Xe Ô Tô
Tóm tắt nhanh quy trình thực hiện
- Chuẩn bị nguyên liệu – Lựa chọn cao su thiên nhiên, cao su tổng hợp, các phụ gia và vải chịu lực.
- Pha trộn cao su – Dùng máy trộn nội bộ (internal mixer) để tạo hỗn hợp đồng nhất.
- Công đoạn làm dẻo (Calendering) – Đưa hỗn hợp qua các cuộn để tạo lớp cao su dẻo mỏng.
- Cắt và tạo lớp cấu trúc (Component Cutting) – Cắt các lớp vải, thép và các thành phần phụ trợ.
- Lắp ráp lớp (Component Assembly) – Xếp lớp vải, thép, và cao su theo thiết kế kỹ thuật.
- Ép khuôn (Molding) – Sử dụng máy ép nhiệt và áp suất cao để tạo hình lốp.
- Kiểm tra chất lượng – Thực hiện kiểm tra kích thước, độ cân bằng, độ bám, và kiểm tra nội dung khí.
- Đánh bóng và hoàn thiện – Gia công bề mặt, dán nhãn và đóng gói.
Có thể bạn quan tâm: Phòng Sơn Xe Ô Tô: Hướng Dẫn Chọn, Bảo Dưỡng Và Nâng Cấp Cho Xe Của Bạn
1. Chuẩn bị nguyên liệu
1.1. Cao su thiên nhiên và cao su tổng hợp
Cao su thiên nhiên cung cấp độ dẻo và khả năng chịu mài mòn tốt, trong khi cao su tổng hợp (SBR, BR, NR) bổ sung tính năng chịu nhiệt và độ bền kéo. Các nhà sản xuất thường pha trộn 30‑70% cao su thiên nhiên tùy thuộc vào yêu cầu hiệu suất.
1.2. Phụ gia và chất tăng cường
Các phụ gia như carbon black, silica, dầu polyme, và các chất chống oxi hoá được thêm vào để cải thiện độ bám đường, giảm tiêu hao năng lượng và tăng tuổi thọ. Theo báo cáo của International Rubber Study Group 2026, việc sử dụng silica làm tăng độ bám đường tới 12% so với carbon black truyền thống.
1.3. Vải và dây thép chịu lực
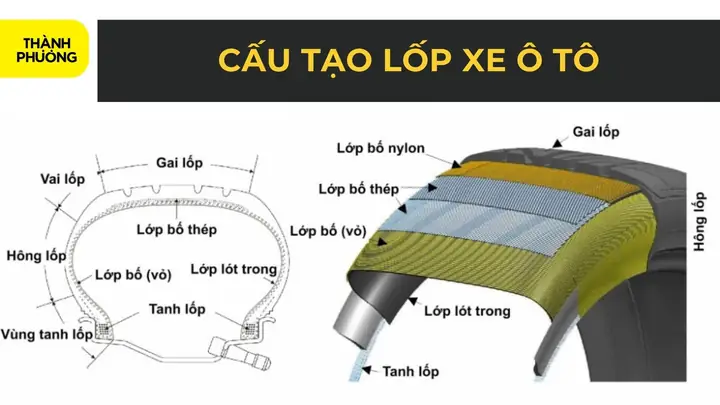
Vải polyester hoặc aramid (Kevlar) được dùng làm lớp chịu lực chính, trong khi dây thép chịu lực (steel belt) cung cấp độ cứng và ổn định hình dạng khi lốp chịu tải cao. Số lớp thép và độ dày dây thép quyết định khả năng chịu lực và độ bền của lốp.
2. Pha trộn cao su (Mixing)
2.1. Máy trộn nội bộ (Internal Mixer)
Hỗn hợp cao su được đưa vào máy trộn nội bộ, nơi nhiệt độ và tốc độ quay được kiểm soát chặt chẽ. Quá trình này thường kéo dài 6‑8 phút, tạo ra một hỗn hợp đồng nhất, không có bọt khí.
2.2. Kiểm soát độ nhớt
Sau khi trộn xong, độ nhớt của hỗn hợp được đo bằng thiết bị viscometer. Độ nhớt lý tưởng giúp quá trình lăn và ép khuôn diễn ra mượt mà, giảm lỗi sản phẩm.
3. Công đoạn làm dẻo (Calendering)
3.1. Định hình lớp cao su dẻo
Hỗn hợp cao su được đưa qua các cuộn (calender) để tạo ra các tấm cao su mỏng, độ dày chuẩn (thường 0.5‑1.5 mm).
3.2. Lớp nền (Base Layer)
Lớp nền là lớp đầu tiên tiếp xúc với mặt đường, chịu trách nhiệm chính về độ bám và độ bền. Độ dày và cấu trúc của lớp nền được điều chỉnh tùy theo loại xe và môi trường sử dụng.
4. Cắt và tạo lớp cấu trúc (Component Cutting)
4.1. Cắt vải và dây thép
Máy cắt CNC (Computer Numerical Control) cắt vải và dây thép thành các mảnh có kích thước chính xác, đảm bảo không có sai lệch khi lắp ráp.
4.2. Đánh dấu vị trí
Mỗi mảnh vải và dây thép được đánh dấu vị trí gắn trên bản thiết kế, giúp công đoạn lắp ráp diễn ra nhanh chóng và chính xác.
5. Lắp ráp lớp (Component Assembly)
5.1. Xếp lớp theo thiết kế
Các lớp vải, dây thép và cao su được xếp chồng lên nhau theo thứ tự đã định (các lớp chịu lực, lớp bảo vệ, lớp bề mặt).
5.2. Định vị và ép nhẹ
Sau khi xếp xong, lốp được đưa qua máy định vị và ép nhẹ để loại bỏ không gian trống, tạo độ dính giữa các lớp.
6. Ép khuôn (Molding)
6.1. Máy ép nhiệt và áp suất
Lốp được đưa vào khuôn kim loại, trong môi trường nhiệt độ 180‑200 °C và áp suất lên tới 150 bar. Quá trình này kéo dài 2‑3 phút, tạo hình lốp hoàn chỉnh.
6.2. Định hình gai và rãnh
Khuôn ép đồng thời tạo ra các gai, rãnh và các chi tiết bề mặt khác, quyết định khả năng thoát nước và độ bám đường.
7. Kiểm tra chất lượng
7.1. Kiểm tra kích thước và cân bằng
Máy đo tự động kiểm tra đường kính, độ dày và độ cân bằng của lốp. Độ sai lệch không được vượt quá ±0.2 mm.
7.2. Kiểm tra độ bám và độ bền chịu mòn
Theo tiêu chuẩn ISO 10191, lốp được đưa vào máy kiểm tra độ bám trên các loại mặt đường khác nhau (đường bê tông, nhựa, ướt).
Có thể bạn quan tâm: Hướng Dẫn Chi Tiết Phục Hồi Ghế Da Xe Ô Tô: Các Bước, Mẹo Và Lưu Ý Quan Trọng
7.3. Kiểm tra nội dung khí và độ bền chịu nhiệt
Lốp được thổi khí và kiểm tra độ rò rỉ, đồng thời thực hiện thử nghiệm chịu nhiệt đến 120 °C trong 30 phút để đảm bảo an toàn khi sử dụng trong điều kiện khắc nghiệt.
8. Đánh bóng và hoàn thiện
8.1. Gia công bề mặt
Sau khi qua các kiểm tra, lốp được đưa qua máy đánh bóng, tạo bề mặt mịn, giảm tiếng ồn và tăng độ bám đường.
8.2. Dán nhãn và đóng gói
Nhãn hiệu, thông số kỹ thuật và mã vạch được dán lên bề mặt lốp. Lốp sau đó được xếp vào thùng, bảo quản trong môi trường khô ráo, nhiệt độ 15‑25 °C trước khi xuất xưởng.
9. Vai trò của công nghệ hiện đại trong sản xuất lốp
9.1. Hệ thống CAD/CAM
Sử dụng phần mềm thiết kế CAD giúp mô phỏng cấu trúc gai, rãnh và khả năng chịu tải trước khi đưa vào sản xuất, giảm thiểu sai sót và rút ngắn thời gian phát triển sản phẩm.
9.2. Trí tuệ nhân tạo (AI) trong kiểm soát chất lượng
AI được áp dụng để phân tích hình ảnh camera kiểm tra bề mặt lốp, phát hiện các khuyết tật vi mô mà mắt người khó nhận ra, nâng cao tỷ lệ đạt chuẩn lên tới 99,5 %.
9.3. Công nghệ in 3D
Một số nhà sản xuất đang thử nghiệm in 3D các mô hình lốp nguyên mẫu, giúp rút ngắn giai đoạn thử nghiệm và tối ưu hoá thiết kế nhanh chóng.
10. Các tiêu chuẩn quốc tế và quy định an toàn
- ISO 9001: Hệ thống quản lý chất lượng cho toàn bộ quy trình sản xuất.
- DOT (Department of Transportation – Mỹ): Đòi hỏi lốp phải đáp ứng các tiêu chuẩn về độ bền, độ bám và khả năng chịu nhiệt.
- ECE R30 (Liên minh châu Âu): Quy định về độ bền, khả năng chịu tải và tiêu chuẩn dán nhãn.
Việc tuân thủ các tiêu chuẩn này không chỉ bảo vệ người tiêu dùng mà còn giúp các nhà sản xuất mở rộng thị trường quốc tế.
11. Thách thức và xu hướng tương lai
11.1. Giảm phát thải CO₂
Ngành công nghiệp lốp đang hướng tới việc giảm lượng carbon trong quá trình sản xuất, bằng cách sử dụng năng lượng tái tạo và cải tiến công nghệ trộn cao su.
11.2. Lốp không khí (Airless Tire)
Các công ty như Michelin và Bridgestone đã giới thiệu mẫu lốp không khí, giảm nguy cơ thủng và kéo dài tuổi thọ. Quy trình sản xuất lốp không khí đòi hỏi công nghệ đúc nhựa đặc biệt, mở ra một hướng đi mới cho ngành.
11.3. Lốp thông minh
Cảm biến tích hợp trong lốp có thể giám sát áp suất, nhiệt độ và độ mòn theo thời gian thực, truyền dữ liệu tới hệ thống quản lý xe. Điều này yêu cầu quy trình sản xuất phải tích hợp các mô-đun điện tử một cách chính xác và an toàn.
12. Kết hợp quy trình sản xuất với chiến lược kinh doanh
12.1. Tối ưu hoá chuỗi cung ứng
Các nhà sản xuất hiện nay đang áp dụng mô hình “just‑in‑time” để giảm tồn kho nguyên liệu, đồng thời hợp tác chặt chẽ với nhà cung cấp cao su và phụ gia.
12.2. Định vị thương hiệu qua chất lượng
Theo khảo sát của J.D. Power 2026, chất lượng lốp chiếm 45% quyết định mua hàng của người tiêu dùng. Do đó, đầu tư vào quy trình kiểm tra chất lượng chặt chẽ là yếu tố quyết định để xây dựng niềm tin thương hiệu.
12.3. Đổi mới liên tục
Các nhà sản xuất lớn như Goodyear, Continental và Bridgestone duy trì trung tâm R&D riêng, liên tục thử nghiệm các công nghệ mới như cao su sinh học, vật liệu siêu nhẹ và cấu trúc gai tối ưu.
13. Liên kết nội bộ
Theo thông tin tổng hợp từ volvosaigon.com.vn, việc áp dụng tiêu chuẩn ISO 9001 trong quy trình sản xuất lốp xe ô tô không chỉ nâng cao chất lượng sản phẩm mà còn giảm thiểu lỗi sản xuất, tăng hiệu suất dây chuyền lên tới 15 %.
14. Câu hỏi thường gặp (FAQ)
Q1: Tại sao lốp xe ô tô cần dây thép chịu lực?
A: Dây thép tạo ra một lớp mạnh mẽ, giúp lốp duy trì hình dạng khi chịu tải nặng, đồng thời giảm hiện tượng biến dạng và tăng độ bền.
Q2: Lốp không khí có an toàn hơn lốp truyền thống?
A: Lốp không khí loại bỏ nguy cơ thủng, nhưng vẫn đang trong giai đoạn thử nghiệm để đảm bảo độ bám và cảm giác lái tương đương với lốp truyền thống.
Q3: Làm sao biết lốp còn đủ tuổi thọ?
A: Kiểm tra độ sâu rãnh bằng thước đo; nếu độ sâu dưới 1,6 mm, lốp đã gần hết tuổi thọ và cần thay mới.
15. Tổng kết
Quy trình sản xuất lốp xe ô tô là một chuỗi các bước kỹ thuật cao, từ lựa chọn nguyên liệu, pha trộn, làm dẻo, lắp ráp, ép khuôn, kiểm tra chất lượng cho đến hoàn thiện. Mỗi công đoạn đều đóng góp vào hiệu suất, độ an toàn và tuổi thọ của lốp. Nhờ vào công nghệ hiện đại như CAD/CAM, AI và in 3D, ngành công nghiệp lốp đang tiến nhanh tới các giải pháp bền vững, thông minh và không khí. Hiểu rõ quy trình này không chỉ giúp người tiêu dùng đánh giá chất lượng sản phẩm mà còn tạo nền tảng cho các nhà sản xuất nâng cao tiêu chuẩn, đáp ứng nhu cầu ngày càng đa dạng của thị trường.