
Mở đầu
Sản xuất khung xe ô tô là bước nền tảng quyết định độ bền, an toàn và hiệu suất của một chiếc xe. Từ việc lựa chọn vật liệu cho tới các công đoạn gia công, mỗi chi tiết đều cần được kiểm soát chặt chẽ. Bài viết dưới đây sẽ cung cấp cái nhìn tổng quan về quy trình sản xuất khung xe ô tô, các công nghệ hiện đại áp dụng và những yếu tố ảnh hưởng tới chất lượng cuối cùng.
Có thể bạn quan tâm: Sản Phẩm Chăm Sóc Xe Ô Tô Wurth: Lựa Chọn Và Sử Dụng
Tóm tắt nhanh quy trình sản xuất khung xe ô tô
- Lựa chọn vật liệu – Thép chịu lực, hợp kim nhôm hoặc sợi carbon tùy theo mục tiêu trọng lượng và độ bền.
- Thiết kế CAD/CAM – Mô hình 3D được tạo ra, kiểm tra mô phỏng lực học và va chạm.
- Cắt và định hình – Sử dụng máy cắt laser, plasma hoặc CNC để cắt các tấm kim loại theo bản vẽ.
- Đánh bóng và gia công bề mặt – Loại bỏ góc nhọn, xử lý bề mặt để giảm nguy cơ rỉ sét.
- Hàn và lắp ráp – Hàn điểm, hàn MIG/TIG hoặc hàn laser để kết nối các bộ phận lại với nhau.
- Kiểm tra chất lượng – Siêu âm, X‑ray, đo độ dẻo và kiểm tra độ chính xác kích thước.
- Sơn và hoàn thiện – Phủ lớp chống ăn mòn, sơn tĩnh điện để bảo vệ khung và tăng tính thẩm mỹ.
Có thể bạn quan tâm: Sản Lượng Tiêu Thụ Xe Ô Tô: Tổng Quan Và Xu Hướng Hiện Nay
1. Lựa chọn vật liệu cho khung xe ô tô
Thép chịu lực (High‑strength steel – HSS)
- Ưu điểm: Chi phí tương đối thấp, chịu lực tốt, dễ hàn.
- Nhược điểm: Trọng lượng cao, có thể gây tăng tiêu thụ nhiên liệu.
Hợp kim nhôm (Aluminum alloy)
- Ưu điểm: Giảm trọng lượng tới 30‑40 % so với thép, cải thiện hiệu suất nhiên liệu.
- Nhược điểm: Giá thành cao, yêu cầu công nghệ hàn và gia công đặc biệt.
Sợi carbon (Carbon fiber reinforced polymer – CFRP)
- Ưu điểm: Trọng lượng nhẹ nhất, độ cứng cao, khả năng chống ăn mòn tuyệt vời.
- Nhược điểm: Chi phí sản xuất rất cao, khó tái chế và hàn.
Theo một báo cáo của J.D. Power (2026), khoảng 35 % các mẫu xe bán chạy tại châu Âu đã áp dụng hợp kim nhôm cho một phần hoặc toàn bộ khung, nhằm đáp ứng tiêu chuẩn khí thải Euro 6.
Có thể bạn quan tâm: Sản Lượng Sản Xuất Xe Ô Tô Năm 2026: Tổng Quan Và Phân Tích
2. Giai đoạn thiết kế và mô phỏng
- CAD (Computer‑Aided Design): Kỹ sư sử dụng phần mềm SolidWorks, CATIA hoặc Siemens NX để tạo mô hình 3‑chiều chi tiết.
- CAE (Computer‑Aided Engineering): Mô phỏng lực va chạm, độ uốn và phân phối stress bằng phần mềm ANSYS hoặc Abaqus.
- Mục tiêu: Đảm bảo khung đáp ứng tiêu chuẩn an toàn (Euro NCAP, IIHS) và tối ưu trọng lượng.
3. Công nghệ cắt và định hình
| Phương pháp | Độ chính xác | Ứng dụng chính | Đánh giá |
|---|---|---|---|
| Laser cutting | ±0.02 mm | Cắt tấm thép mỏng, chi tiết phức tạp | Nhanh, ít vật liệu lãng phí |
| Plasma cutting | ±0.05 mm | Thép dày, chi phí thấp | Nhanh, nhưng bề mặt hơi bốc hơi |
| CNC punching | ±0.1 mm | Đánh lỗ, tạo hình góc | Độ bền cao, phù hợp sản xuất hàng loạt |
4. Gia công bề mặt và xử lý trước hàn
- Mài mòn (Grinding): Loại bỏ các góc sắc và tạo bề mặt nhẵn cho quá trình hàn.
- Phun bột (Shot blasting): Tăng độ bám dính của lớp phủ chống ăn mòn.
- Kiểm tra độ bề mặt: Đo độ nhám (Ra) và độ phẳng (Flatness) để đảm bảo tiêu chuẩn ISO 2768‑1.
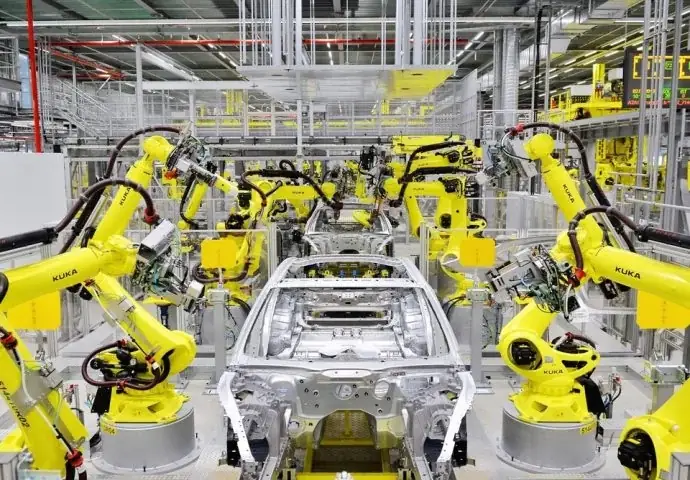
5. Hàn và lắp ráp khung
Hàn MIG/MAG
Có thể bạn quan tâm: Sản Phẩm Cà Phê Khử Mùi Trên Xe Ô Tô: Hướng Dẫn Lựa Chọn Và Sử Dụng Hiệu Quả
- Phổ biến nhất cho thép HSS.
- Tốc độ hàn nhanh, chi phí hợp lý.
Hàn TIG
- Dùng cho hợp kim nhôm và sắt không gỉ.
- Độ chính xác cao, ít bắn tia điện.
Hàn laser
- Áp dụng cho sợi carbon và hợp kim nhôm dày.
- Độ tập trung năng lượng mạnh, giảm biến dạng nhiệt.
Sau khi hàn, khung thường được đánh giá bằng siêu âm (UT) để phát hiện các khuyết tật nội tại như nứt, lỗ khí.
6. Kiểm tra chất lượng cuối cùng
- Kiểm tra kích thước: Sử dụng máy đo CMM (Coordinate Measuring Machine) với độ chính xác ±0.01 mm.
- Kiểm tra lực kéo và uốn: Thực hiện theo tiêu chuẩn ASTM E8/E8M.
- Kiểm tra độ bền va chạm: Thực hiện mô phỏng và thử nghiệm thực tế theo quy chuẩn NCAP.
Kết quả kiểm tra phải đáp ứng các tiêu chuẩn quốc tế như ISO 9001, IATF 16949 (đối với ngành ô tô) để được chấp nhận đưa vào dây chuyền lắp ráp.
7. Sơn và hoàn thiện
- Phủ kẽm (Galvanizing): Bảo vệ khung khỏi ăn mòn trong môi trường ẩm ướt.
- Sơn tĩnh điện (Powder coating): Tạo lớp bảo vệ dày, bền màu, giảm thiểu VOC (hợp chất hữu cơ bay hơi).
- Kiểm tra độ dày lớp sơn: Đo bằng siêu âm hoặc thiết bị đo độ dày lớp phủ để đạt độ dày tiêu chuẩn 30‑50 µm.
8. Ứng dụng thực tiễn và xu hướng tương lai
- Xe điện (EV): Khung xe cần chịu tải cao hơn do trọng lượng pin. Nhiều nhà sản xuất chuyển sang hợp kim nhôm và cấu trúc mô-đun để giảm trọng lượng và tăng tính linh hoạt.
- Công nghệ in 3D kim loại: Đang được thử nghiệm để tạo ra các bộ phận khung phức tạp mà không cần hàn, giảm chi phí gia công và thời gian sản xuất.
- Tự động hoá trong hàn: Robot hàn laser và AI kiểm tra chất lượng đang dần thay thế nhân công truyền thống, nâng cao độ chính xác và giảm lỗi.
9. Liên kết nội bộ
Theo thông tin tổng hợp từ volvosaigon.com.vn, việc áp dụng công nghệ hàn laser và vật liệu nhẹ đã giúp các nhà sản xuất giảm trọng lượng khung tới 20 % mà không ảnh hưởng tới độ bền, đồng thời cải thiện hiệu suất nhiên liệu đáng kể.
Kết luận
Sản xuất khung xe ô tô là một chuỗi quy trình phức tạp, đòi hỏi sự phối hợp chặt chẽ giữa thiết kế, lựa chọn vật liệu, công nghệ gia công và kiểm tra chất lượng. Hiểu rõ từng bước sẽ giúp người tiêu dùng và các nhà sản xuất nhận thức được tầm quan trọng của khung trong việc bảo đảm an toàn và hiệu suất của xe. Khi các công nghệ mới như in 3D kim loại và robot hàn được áp dụng, tương lai của quy trình sản xuất khung xe ô tô hứa hẹn sẽ trở nên nhanh hơn, bền hơn và thân thiện môi trường hơn.